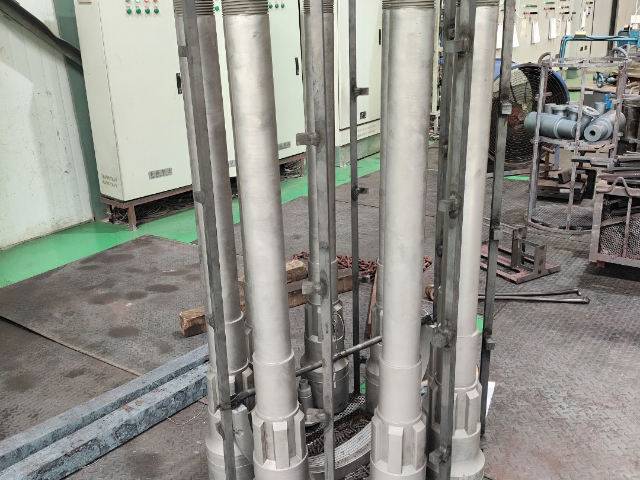
实验室检测类金属试样、标准件对无磁环境要求严格,成都万可瑞特金属科技有限公司承接科研试样退磁处理加工。各类力学检测试样、磁学对比标准件若带有剩磁,会改变检测磁场环境,拉伸、硬度、磁导率试验数据出现偏差,无法作为有效试验数据。公司设置低磁加工区域,隔绝外部机床、行车产生的杂散磁场,试样单件分开定位处理,薄型片状试样控制磁场输出,避免试样弯曲变形;退磁完成后使用专业测磁仪器逐件记录数值,提供纸质检测单据,试样尺寸、材质多样均可灵活加工,少量试验样品加急排产,不与工业批量工件混线处理,保证试样消磁精度,适配高校、材料检测机构长期试样加工合作。公司对外承接离子氮化等热处理加工业务。成都零件退磁处理工艺
光学仪器内部精密金属支架、调节轴对磁场敏感度较高,轻微剩磁都会干扰光路成像,成都万可瑞特金属科技有限公司光学配件高精度退磁加工。光学镜头、分光设备金属小件若带有磁性,周边光学感应元件受干扰,成像模糊、数据偏移,仪器出厂检测无法达标。公司低磁加工工位,隔绝外部行车、机床杂磁,工件单件定位缓慢通过梯度交变磁场,轻薄铝钢复合件降低磁场强度,防止工件形变;加工后每件单独测磁,留存检测记录,少量试样加急处理,不与工业大件混线,光学仪器研发、量产订单均可稳定承接,保障仪器成像精度。成都纯铁退磁处理哪家好直流退磁法适用于处理特殊形状的磁性材料。
在航空制造领域,精密零件的检测精度直接关系到飞行安全与整机可靠性。航空发动机叶片、涡轮盘、传动轴等构件,多采用高强度模具钢或合金结构钢等铁磁性材料,在锻造、切削、磨削及真空热处理工序中,内部磁畴沿加工应力方向定向排列,形成难以察觉的剩磁。当这些零件进入精密检测环节时,携带的剩磁会成为干扰检测精度的“隐形”:三坐标测量机的红宝石探针靠近带磁表面时会受到磁力吸附,产生微米级的偏移量,导致圆度与圆柱度数据失真;气动量仪的浮标在磁场干扰下出现无规律跳动,影响尺寸判读的准确性。成都万可瑞特针对航空零件的严苛精度要求,提供交流退磁与热退磁双工艺服务方案。对于已经达到成品状态的精密轴类与型腔镶件,采用常温交流退磁,确保不改变零件已稳定的尺寸与硬度状态;对于经过真空淬火、剩磁较强的大型锻件毛坯,则采用热退磁工艺,将工件加热至居里温度以上使磁畴定向排列彻底瓦解,实现深度消磁,为航空制造筑牢检测数据真实的防线。
大型龙门铣床底座、厚重机床铸件体积大,整体剩磁分布不均,成都万可瑞特金属科技有限公司大型铸件移动式退磁设备加工。厚重机床铸件铸造、铣削后整体磁性强弱不一,固定通道设备无法完整覆盖,移动式龙门磁场装置可沿铸件长度移动,分段多次交变消磁,底座凹槽、安装孔全部消除残磁。加工无高温冲击,铸件时效后的稳定性不受影响,可安排在粗铣后、精铣前工序,大型机床厂分批次配送铸件即可集中处理,解决厚重工件消磁不彻底的行业痛点。铁路重载传动件做完热处理后,需要配套退磁处理消除内部剩磁。
高空起重设备吊钩、销轴类锻件带磁会吸附金属杂物,作业存在安全隐患,成都万可瑞特金属科技有限公司起重配件退磁处理加工。起重锻件锻造、磨削后剩磁较强,吸附工地铁粉、钢渣,吊运过程掉落易砸伤人员,同时探伤时剩磁掩盖内部裂纹,无法排查安全缺陷。公司加大交变磁场输出,厚重锻件延长消磁周期,多角度翻转处理,消除台阶、圆孔内部磁性;退磁工序不改变锻件调质后的抗拉、冲击性能,加工完成同步配合无损探伤工序,批量起重配件分批次加工,适配重工起重设备制造项目工期要求,提升设备出厂安全标准。精密机械零件做退磁处理后,能保障后续装配与检测流程顺畅。成都退磁处理必要性
退磁处理是提升注塑嵌件成型良率的重要工序。成都零件退磁处理工艺
批量流水线工件适配连续式退磁设备加工,成都万可瑞特金属科技有限公司搭建全自动退磁流水线,适配大批量零部件持续加工。汽配、电子五金、轴承类工件产量大,单批次数千件,人工单件处理效率偏低,连续通道式设备可实现工件自动输送、自动消磁、自动出料,全程无需人工频繁上下料。流水线磁场参数数字化调控,可根据工件材质实时调整衰减梯度,进料速度可控,薄小件降低行进速度保证消磁充分,厚重锻件提升磁场区间。每小时稳定完成大批量工件处理,末端自动抽样检测残磁,数据实时记录,大批量订单可全天候排产,与客户精加工、热处理生产线同步衔接,缩短整体加工周转时长,适配规模化制造企业量产需求。成都零件退磁处理工艺
成都万可瑞特金属科技有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。