
氮化处理的工件,拥有高硬度氮化表层,但是氮化层相对脆性偏高,工件续使用、转运过程,要避免猛烈撞击敲击,强冲击力会造成氮化表层崩裂,一旦氮化层破损,局部就会失去耐磨防护效果。成都万可瑞特金属科技有限公司在氮化处理工件交付时,会同步给到客户简单的工件使用注意提示,告知氮化处理工件转运防护要点,避免客户续搬运操作不当,造成工件损伤。工件加工完成转运包装环节,也会做好防护,工件之间做好隔离缓冲,避免运输途中互相磕碰划伤氮化表层。很多客户容易产生误区,认为氮化处理之工件整体全部变硬,实际工件心部依旧保持原本钢材韧性,只有表层几十到几百微米厚度形成氮化强化层,心部材料属性没有改变。技术人员在业务沟通中,把氮化处理之工件材料特性讲解清楚,帮助客户正确认知工艺效果,合理设计工件装配、使用方式,化发挥氮化处理带来的性能增益。氮化处理服务电子精密元件表面硬化需求。成都氮化处理方法
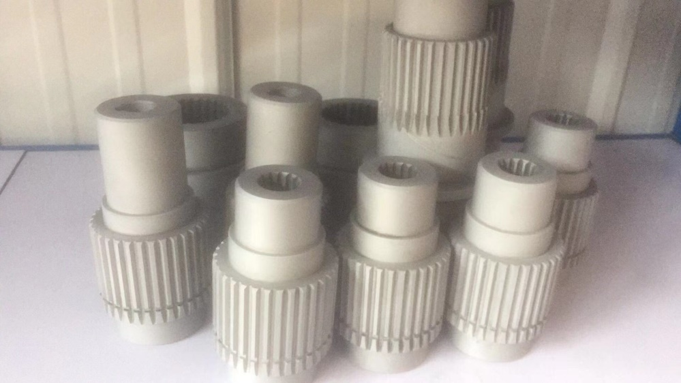
型工件氮化处理,一直属于热处理加工当中的难点,工件体积,炉内温度均匀性、气氛流通、工件自重形变都是需要重点解决的问题,对氮化处理设备与现场工艺经验都提出更高要求。成都万可瑞特金属科技有限公司具备承接尺寸工件氮化处理的能力,车间氮化设备炉膛尺寸可以适配多种型构件。件装炉时科学设计摆放支撑点位,分散工件自重,规避工件受压变形;优化升温程序,低速阶梯升温,让件工件整体温度均匀,避免工件内外温差过产生巨热应力。同时调整炉内气氛供给,保证件各个表面都能够接触充足活性氮原子,防止出现局部渗层不足。件氮化处理保温周期更长,严格按照工艺曲线运行,不随意缩短加工时长。氮化加工结束之缓慢降温,减少件工件冷却应力。完工对工件多个不同位置取样检测,核查不同区域硬度、渗层一致性,保障型工件氮化处理整体品质,服务装备制造行业件强化需求。成都氮化处理方法成都万可欣专注金属材料氮化处理技术研发加工。
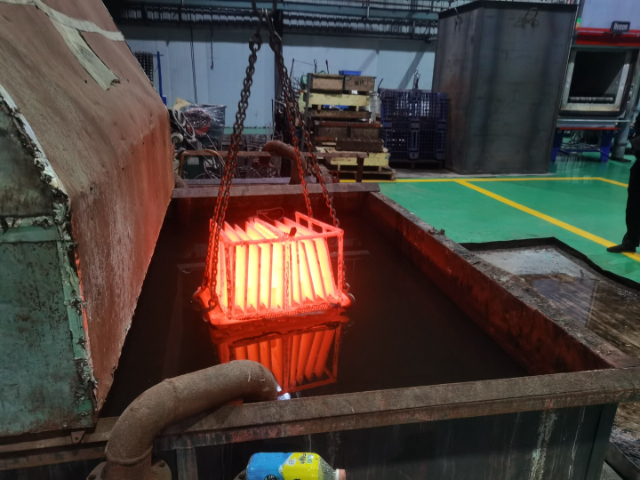
很多制造企业会纠结氮化处理与渗碳工艺该如何选择,二者同属化学热处理,但是工艺温度、工件变形、终性能各有差异,需要结合零部件实际工况进行挑选。氮化处理加工温度更低,工件整体变形量更小,更适合精度要求高,不允许幅续打磨的零部件;渗碳工艺温度更高,可以获得更深硬化层,适合承受巨冲击载荷的工件。成都万可瑞特金属科技有限公司的技术人员在承接氮化处理业务时,会和客户沟通零部件的精度要求、载荷类型、磨损形式,客观分析氮化处理是否匹配产品需求,给到务实的工艺建议。部分零部件也会采用复合热处理思路,先调质保障心部性能,再做氮化处理强化表层。企业具备完善的热处理加工能力,专注氮化处理业务同时,能够结合客户产品情况做好工艺科普,工件从入厂预处理、装炉氮化处理,到期检测出库,严格执行标准化作业,无论是液压元件、传动零件还是模具配件,都能够完成规范化氮化处理加工,助力客户选对热处理方案,提升零部件使用表现。
氮化处理加工当中,工件表面油污、切削液残留是常见的工艺干扰因素,很多客户以为工件肉眼看着干净就可以直接进炉,实际上细微的油污残留,高温下会裂解,附着工件表面,阻挡氮原子渗入,造成花斑、局部硬度不足的缺陷。成都万可瑞特金属科技有限公司,建立标准化工件前处理工位,工件入厂清点完成之,统一开展清洗作业,去除切削油、防锈油、机加工碎屑,针对油污偏重工件,增加清洗工序。清洗完成之检查工件洁净状态,确认无油污残留,才允许装炉开展氮化处理。杜绝带着油污直接入炉加工,从源头规避氮化缺陷。部分工件存放时间久,表面产生轻微氧化锈蚀,也会做对应表面处理,保证工件基体充分裸露。前处理工序不追求速度,重视处理质量,把缺陷风险拦截在氮化处理之前,减少工件加工报废概率,为客户降低零部件加工损耗成本。氮化处理提升金属件综合力学性能,延长寿命。
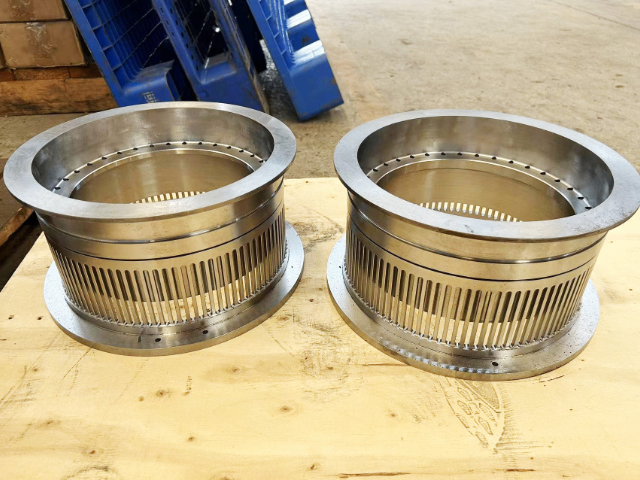
很多小型精密仪器内部零部件,体积小巧,但运动部件需要频繁滑动,零件本身尺寸微小,不允许热处理带来的尺寸改变,氮化处理低温微变形的特性,很适配精密仪器小件的表面强化需求。成都万可瑞特金属科技有限公司承接精密仪器小件氮化处理业务,微小零件批量加工,使用料盘工装,工件平铺排布,保证每一件小件都可以充分接触活性氮原子,防止堆叠遮挡造成氮化不均。小件氮化处理严格把控渗层厚度,不能因为零件体积小就盲目延长加工时间,避免氮化层过厚,造成零件尺寸超差。氮化处理完成,多位置抽样检测,核查小件硬度与渗层指标。企业支持小批量试样以及量产加工,服务精密仪器制造企业,帮助微小运动零件提升耐磨寿命,同时守住零件精密装配公差。氮化处理加工后金属件表面耐氧化性能优。成都氮化处理方法
氮化处理适配小型精密件,尺寸精度保持好。成都氮化处理方法
氮化处理加工过程中,工件装炉的数量、排布方式,会直接影响炉内温度场、气氛流通,就算温度时间参数设置完全正确,装炉不合理依旧会造成氮化处理工件品质不稳定,装炉是不可忽视的实操环节。成都万可瑞特金属科技有限公司有标准化装炉作业规范,装炉工件不能堆叠挤压,工件互相之间预留足够间隙,保障炉内活性气氛可以流通到每一件工件全部表面。件工件做好支撑,分散自重,细长轴件优先悬挂放置,薄壁件采用工装承托。不同材质工件,评估之再同炉加工,避免材质差异干扰氮化效果。盲孔零件孔位合理朝向,防止气体滞留在腔体内部。每炉装炉完成,做好装炉记录,记录工件种类、数量、工装形式。严格的装炉管控,减少同炉工件之间性能差异,保障氮化处理每炉加工品质稳定。成都氮化处理方法
成都万可瑞特金属科技有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。