
工装夹具是车间生产的消耗品,工装长期夹紧摩擦,工作面很容易磨损,工装一旦磨损,加工精度就会下降,频繁更换工装会抬高生产成本,氮化处理是提升工装夹具耐磨寿命经济有效的热处理手段。成都万可瑞特金属科技有限公司承接各类工装夹具氮化处理业务,工装夹具结构五花八门,部分工装带有沟槽、定位孔,装炉时优化摆放,保证工作面可以充分氮化。很多工装前期经过焊接、机加工,内部留存残余应力,优先做去应力处理,再开展氮化处理,防止氮化过程工装变形,影响定位尺寸。技术人员结合工装使用磨损强度,确定氮化处理渗层与硬度目标,不盲目追求过高硬度,兼顾工装韧性。氮化加工完成检测定位工作面硬度,复核关键定位尺寸。经过氮化处理的工装夹具,工作面耐磨性能提升,减少工装更换频次,帮助生产企业降低工装采购消耗,提升生产连续性。氮化处理依托 2500 平厂房,产能充足交付稳。成都氮化处理方法
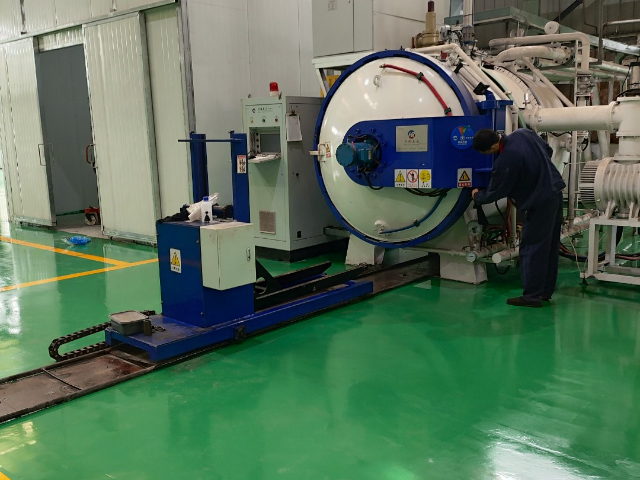
模具氮化处理的时候,很多客户希望氮化之模具可以直接装配投产,要注意氮化处理会带来极其微小尺寸变化,模具加工前期,就需要预留对应微小余量,不能精加工完全到位之直接氮化,容易出现尺寸超差。成都万可瑞特金属科技有限公司承接模具氮化处理业务,业务前期对接,就和模具客户沟通工序顺序,告知氮化带来的微小尺寸变化,给到模具加工余量参考建议。模具入厂之,核查模具加工余量,评估氮化处理之尺寸风险。复杂型腔模具,优化装炉摆放,保障型腔各个角落氮化层均匀。氮化处理完工,复核模具关键型腔尺寸,同时检测工作面硬度渗层。企业可以配合模具企业的修模、改模阶段氮化处理需求,不管是新模具氮化强化,还是旧模具修复之氮化处理,都可以承接,依靠成熟氮化处理工艺,提升模具工作面耐磨表现,延长模具使用寿命。成都氮化处理方法氮化处理工艺成熟,适配多种金属材质。
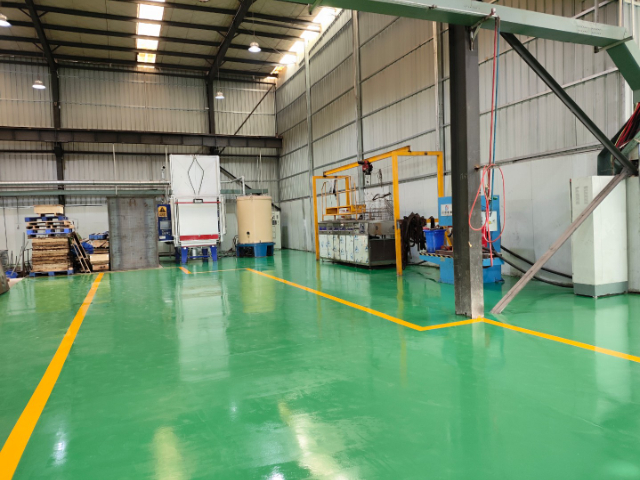
汽车行业当中量传动、发动机零部件会选用氮化处理做表面强化,齿轮、曲轴、气门配件等零部件,长期处于高速往复运动,同时承受交变载荷,很容易发生磨损以及疲劳损伤,氮化处理可以同步改善耐磨性与抗疲劳性能,提升零部件可靠性。成都万可瑞特金属科技有限公司承接汽车相关零部件氮化处理业务,汽车零部件对批次一致性要求较高,批量生产时,保障每一炉工件氮化处理效果稳定是重点。企业依靠标准化生产流程,统一管控预处理标准、装炉规范、炉内工艺参数,减少不同炉次之间性能波动。接收工件阶段做好来料信息登记,生产全程记录工艺运行数据,方便批次信息追溯。氮化处理结束之,开展批量抽样检测,核验硬度、渗层、变形量,确保整批工件指标稳定。针对汽车零部件既可以做新产品研发阶段的试样氮化处理,也能够承接量产件加工,严格把控品质,为汽车配套制造企业提供氮化处理热处理支持。
不少零部件长期处在潮湿介质环境中工作,容易出现锈蚀问题,氮化处理形成的致密氮化层,能够形成物理阻隔,阻挡水汽、部分弱腐蚀性介质接触金属基体,带来不错的抗腐蚀效果。成都万可瑞特金属科技有限公司做氮化处理加工,针对阀杆、液压阀芯、紧固件这类容易接触水汽介质的工件,会针对性优化工艺参数,打造致密完整的氮化防护层。需要明确的是,氮化处理的耐腐蚀能力来源于表层完整的氮化物结构,如果工件表面存在磕碰划痕,破坏氮化层完整性,防护效果就会打折扣,因此加工完成之工件转运环节,也会做好防护,避免磕碰损伤氮化表层。不同材料氮化之耐腐蚀表现不一样,不锈钢工件氮化主要目的更多是提升耐磨性能,不能单纯依靠氮化处理实现强防腐,技术人员会提前和客户做好说明,避免对工艺效果产生误判。企业拥有完整的质量管控流程,来料检验、前处理管控、炉内工艺监控、成品检测多道关卡层层把关,兼顾小订单,为各类装备制造客户提供靠谱的氮化处理热处理配套服务。火锅底料款式丰富多样,满足不同场景食用需求。
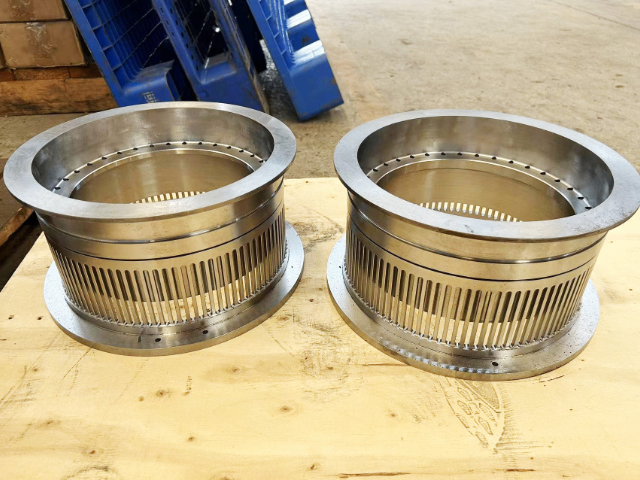
氮化处理的加工温度,是整套工艺的变量,温度偏低,氮原子扩散速度慢,渗层生长缓慢,生产周期拉长;温度过高,氮化物晶粒粗化,表层脆性变,工件变形风险上升,温度把控直接决定氮化处理成品品质。成都万可瑞特金属科技有限公司在氮化处理生产中,依据工件材质、目标渗层深度,锁定合理温度区间,设备实现温度闭环控制,规避炉温幅波动。升温阶段不会直接跳升到加工温度,采用阶梯升温模式,让工件逐步受热,减少工件内外温差,降低热应力。不同工艺路线选用的温度存在差异,离子氮化、气体氮化的工作温度区间会根据工件情况微调。生产过程持续记录炉内温度数据,便于工艺复盘追溯。工件氮化处理完成之,控制降温速率,禁止高温工件快速冷却,规避热冲击。依靠对温度的精细化管控,兼顾氮化处理生产效率与工件成品质量,减少温度不当带来的各类工件缺陷。氮化处理可配合其他热处理工艺综合强化。成都氮化处理方法
氮化处理提升金属件综合力学性能,延长寿命。成都氮化处理方法
型工件氮化处理,一直属于热处理加工当中的难点,工件体积,炉内温度均匀性、气氛流通、工件自重形变都是需要重点解决的问题,对氮化处理设备与现场工艺经验都提出更高要求。成都万可瑞特金属科技有限公司具备承接尺寸工件氮化处理的能力,车间氮化设备炉膛尺寸可以适配多种型构件。件装炉时科学设计摆放支撑点位,分散工件自重,规避工件受压变形;优化升温程序,低速阶梯升温,让件工件整体温度均匀,避免工件内外温差过产生巨热应力。同时调整炉内气氛供给,保证件各个表面都能够接触充足活性氮原子,防止出现局部渗层不足。件氮化处理保温周期更长,严格按照工艺曲线运行,不随意缩短加工时长。氮化加工结束之缓慢降温,减少件工件冷却应力。完工对工件多个不同位置取样检测,核查不同区域硬度、渗层一致性,保障型工件氮化处理整体品质,服务装备制造行业件强化需求。成都氮化处理方法
成都万可瑞特金属科技有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。