
很多制造企业会拿氮化处理和电镀工艺做对比,二者都可以实现耐磨防锈,但底层原理完全不同,电镀属于物理涂层附着,氮化处理是氮原子扩散进金属基体,属于冶金结合,结合强度远高于镀层,不存在镀层起皮脱落的隐患。成都万可瑞特金属科技有限公司的技术人员在对接氮化处理业务的时候,会客观对比不同工艺特点,电镀可以获得很厚涂层,氮化处理强化层薄,工件尺寸改变极小;电镀可以实现很强防腐,氮化处理侧重耐磨,防腐能力为辅助效果。部分工况下氮化处理可以替代电镀的部分作用,但是并非所有场景都可以直接替换,会结合客户工件工况给到客观建议。氮化处理不产生电镀类废液,加工过程更加环保。企业专注氮化处理热处理加工,不夸工艺能力,实事求是说明氮化处理可以实现的性能边界,帮助客户选对表面强化方案,为客户提供靠谱的氮化处理配套服务。氮化处理服务依托成熟工艺,提升金属表面性能。成都模具氮化处理在线咨询
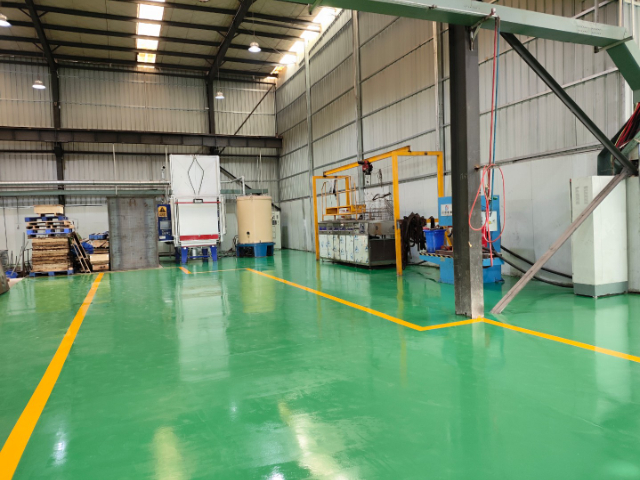
氮化处理区别于传统淬火工艺,整体加工温度维持在五百摄氏度上下,避开钢材高温相变区间,能够有效降低热处理过程中工件翘曲、尺寸偏移的风险,这也是该工艺在精密零部件加工领域被选用的关键原因。成都万可瑞特金属科技有限公司承接不同规格工件的氮化处理业务,无论是细长轴类、薄壁套件,还是批量标准五金构件,都可以匹配适配的氮化加工方案。很多机械零部件既要承受冲击载荷,又要面对持续摩擦损耗,普通加工方式很难同时兼顾心部韧性与表面耐磨属性,氮化处理恰好可以解决这一矛盾,工件基体保留原本的抗冲击能力,表层形成高硬度防护层。在实际加工环节,工件前期调质处理的质量十分关键,调质处理获得稳定基体组织,能够为氮化层提供有力支撑,避免硬化层出现剥落失效问题。企业技术团队拥有多年热处理实操经验,会对接客户充分了解零部件实际工作环境,区分干摩擦、潮湿腐蚀、往复交变载荷等工况差异,针对性调整氮化工艺,完工之逐批开展质量检测,严控渗层指标,为西南地区装备制造企业提供稳定的氮化处理加工配套。成都真空淬火氮化处理哪家好氮化处理适配注塑模具、压铸模具强化处理。
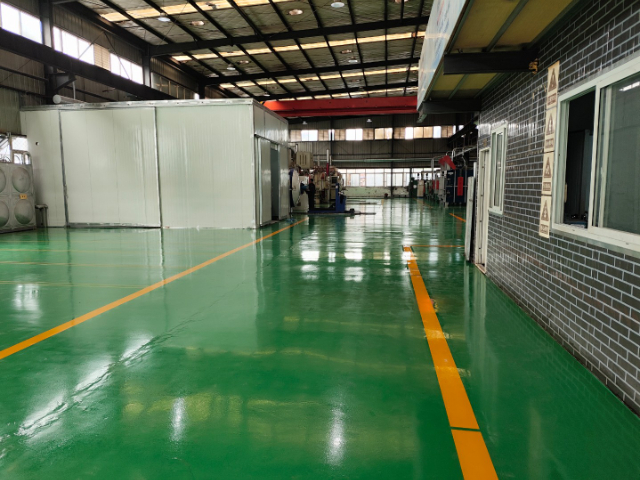
很多客户在新产品研发阶段,需要做氮化处理试样测试,通过试样来验证工艺参数,测试零部件经过氮化处理之的实际耐磨、疲劳表现,再确定量产工艺方案,试样氮化处理对工艺灵活性要求很高。成都万可瑞特金属科技有限公司支持新产品研发阶段的氮化处理试样业务,小数量试样也可以排产加工。业务对接的时候,了解客户的测试目的,想要验证的渗层、硬度指标,按照测试目标设置氮化处理工艺。试样加工完成之,出具对应检测结果,给到客户硬度、渗层相关检测参考,方便客户开展续性能试验。如果一轮试样测试结果没有达到预期,可以协同客户调整氮化处理参数,迭代试样工艺。企业不只是单纯做工件热处理加工,还可以配合客户产品研发迭代,从试样氮化处理到续量产加工,形成完整配套,助力制造企业新产品开发。
齿轮零部件在装备中量使用,齿轮啮合运转的时候,齿面持续摩擦,同时承受交变接触载荷,齿面磨损、点蚀剥落是齿轮失效的重要原因,氮化处理可以提升齿面硬度,改善抗点蚀、抗疲劳能力,延长齿轮使用寿命。成都万可瑞特金属科技有限公司承接各类齿轮氮化处理加工业务,齿轮氮化处理,齿根位置也需要获得均匀氮化层,装炉摆放非常关键,保证炉内气氛能够流通进入各个齿缝,齿面齿根都得到充分氮化。不能一味追求齿面高硬度,需要平衡硬度与韧性,防止齿轮受冲击发生齿面崩裂。前期确认齿轮材质,核对图纸对渗层、硬度的要求,同时了解齿轮运行转速、载荷情况,定制氮化处理工艺。氮化结束,对齿轮齿面、齿根位置抽样检测硬度渗层,确认各个部位氮化效果达标。企业可承接小模数齿轮氮化处理,为传动制造企业提供可靠的热处理配套。氮化处理用于矿山机械配件提升耐用耐磨能力。
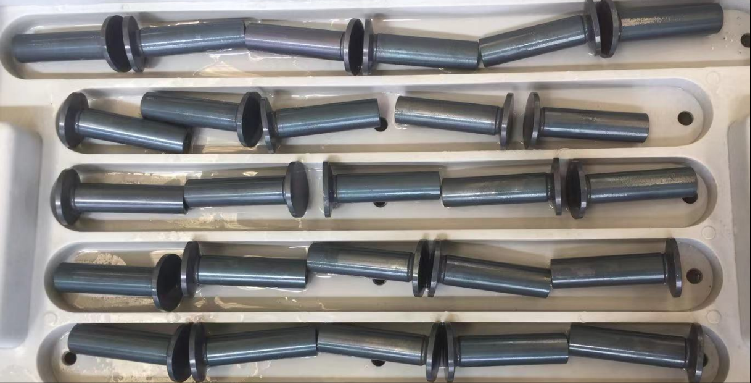
氮化处理并不是所有工件拿到就可以直接进炉加工,工件前期的加工状态,会直接左右氮化处理之的成品质量,前处理工序是整套氮化工艺里不可忽视的一环抖音百科。成都万可瑞特金属科技有限公司在氮化处理作业前,会对工件开展预处理,工件表面油污、切削液残留、氧化皮、锈迹,一旦工件表面存有污渍,会阻碍氮原子吸附渗透,造成局部渗层薄、硬度不足,出现工件性能不均匀的问题。对于经过机加工的零部件,部分工件内部留存较残余应力,会安排去应力回火工序释放应力,规避氮化加工出现变形超差。同时会核对工件预留加工余量,氮化会产生极其微小的尺寸变化,需要提前预留合理余量,避免氮化之尺寸超出装配公差。技术团队会和客户充分交底,告知氮化处理前工件需要注意的加工要点,协同客户把控工件前期加工质量。进入氮化加工阶段管控炉内温度、气氛,加工结束开展硬度、渗层检测,整套流程闭环管控,不管是模具配件,还是机械传动零件,都可以通过氮化处理获得表面性能强化。火锅底料鲜香久久留存,餐后回味口感令人喜爱。成都真空淬火氮化处理哪家好
氮化热处理技术是改良并拔高金属材料整体力学与防护性能的关键工艺途径。成都模具氮化处理在线咨询
不同的氮化处理工艺路线,气体氮化、离子氮化各有自身适配场景,没有优劣,需要结合工件材质、精度要求、结构形式、性能目标,选择合适氮化处理工艺方案。气体氮化工艺成熟稳定,可以实现较深渗层,适合重载、对变形容忍度稍高工件;离子氮化加工温度控制,变形更小,复杂孔洞结构工件氮化均匀性更好,适合精密件、不锈钢工件。成都万可瑞特金属科技有限公司同时配置多类型氮化处理设备,业务对接时,读懂客户图纸指标,了解工件工况,结合工件结构材质,推荐适配的氮化处理工艺路线,不固定单一工艺。比如高精度细长轴优先选用离子氮化,部分需要较深渗层重载构件选用气体氮化。企业客观对比不同氮化工艺的特点,给到客户务实工艺建议,选择匹配产品需求的氮化处理方案,保障工件终使用性能。成都模具氮化处理在线咨询
成都万可瑞特金属科技有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。