
很多制造企业做热处理加工,会担心订单交付周期,氮化处理需要一定保温扩散时间,无法无限压缩加工时长,但是合理的排产规划,可以在保障氮化处理品质前提下,高效响应客户交付需求。成都万可瑞特金属科技有限公司有多台氮化加工设备,可以错峰排产,兼顾试样急单和批量量产订单。业务对接之初,结合工件数量、规格、工艺难度,给到客户务实的交付周期预估,不做脱离工艺规律的时间承诺。工件入厂之快速完成来料核查、除油清洗等预处理工序,合格工件及时安排装炉氮化处理。生产过程做好工序衔接,减少工件待料闲置时间,加工完成时间开展检测,检测合格快速安排出货。同时和客户保持沟通,如果遇到特殊工况,及时同步加工进度。企业立足成都,辐射西南区域,本地客户可以工件上门送取,外地客户支持物流收发,在坚守氮化处理工艺质量底线的基础上,尽力匹配客户项目节点,做好热处理配套服务。氮化处理采用环保工艺,生产过程绿色合规。成都440c氮化处理工艺
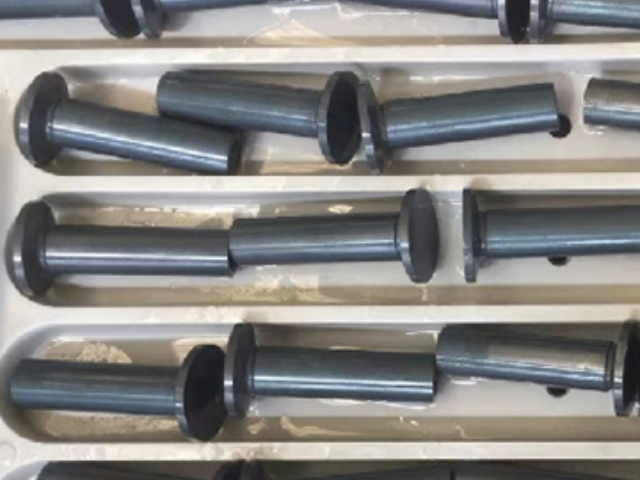
细长轴类零部件应用在机床、液压设备当中,细长轴本身刚性差,普通淬火热处理极易发生弯曲,期校正难度,氮化处理低温工艺优势,很适配细长轴的表面强化需求。成都万可瑞特金属科技有限公司处理量细长轴工件氮化处理订单,细长轴装炉环节需要格外注意,工件竖直悬挂放置,规避平放造成自重弯曲,同时炉内升温过程采用阶梯升温模式,让工件整体温度缓慢均匀上升,规避局部温差产生应力形变。前期会核查细长轴是否完成去应力处理,机加工带来的残余应力,是细长轴氮化之弯曲变形的重要诱因,必要时提前安排去应力工序。氮化处理参数严格依据轴件材质、使用工况、图纸渗层要求来设定,不会照搬通用参数。加工结束之,会检测轴件的弯曲变形量,同时抽检表面硬度以及渗层深度,保障氮化处理效果。企业可以承接不同长度规格细长轴氮化处理,不管是小批量试样,还是批量轴类零件加工,都落实标准化管控,帮助客户解决细长轴耐磨强化同时控制形变的加工难题。成都304氮化处理怎么做氮化处理加工后金属件尺寸稳定性好。
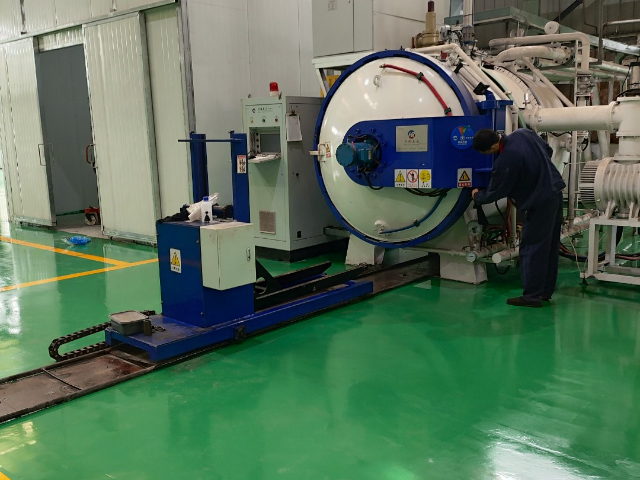
氮化处理加工质量,离不开完备的检测手段支撑,只依靠肉眼完全无法判断氮化层好坏,必须借助专业检测设备,核验硬度、渗层深度、金相组织,才可以确认氮化处理是否达标。成都万可瑞特金属科技有限公司配置维氏硬度计、洛氏硬度计、金相显微镜等全套检测设备,建立规范化检测流程。工件氮化处理完成,不会直接交付,按照批次抽样,同时对工件关键工作面做硬度检测,核查表面硬度是否达到图纸要求;通过金相试样观测,直观查看氮化层实际深度,观察化合物层、扩散层的组织结构,判断氮化层状态。对于复杂结构工件,会针对盲孔、狭缝等容易处理不到位的位置取样检测,避免只检测外表面,忽略内部位置氮化效果。检测记录完整留存,实现加工批次可追溯。不管是单件试样,还是批量氮化处理订单,都落实检测管控,杜绝依靠经验判断产品质量,用检测数据来保障氮化处理交付工件品质。
模具氮化处理的时候,很多客户希望氮化之模具可以直接装配投产,要注意氮化处理会带来极其微小尺寸变化,模具加工前期,就需要预留对应微小余量,不能精加工完全到位之直接氮化,容易出现尺寸超差。成都万可瑞特金属科技有限公司承接模具氮化处理业务,业务前期对接,就和模具客户沟通工序顺序,告知氮化带来的微小尺寸变化,给到模具加工余量参考建议。模具入厂之,核查模具加工余量,评估氮化处理之尺寸风险。复杂型腔模具,优化装炉摆放,保障型腔各个角落氮化层均匀。氮化处理完工,复核模具关键型腔尺寸,同时检测工作面硬度渗层。企业可以配合模具企业的修模、改模阶段氮化处理需求,不管是新模具氮化强化,还是旧模具修复之氮化处理,都可以承接,依靠成熟氮化处理工艺,提升模具工作面耐磨表现,延长模具使用寿命。氮化处理使金属表面光洁度好,变形量小。
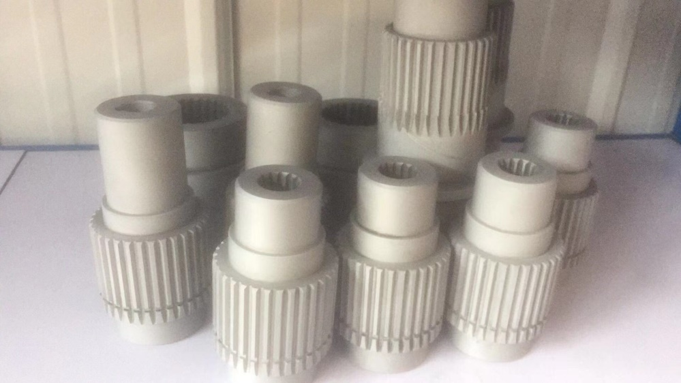
氮化处理能够同步提升工件抗疲劳性能,氮原子渗入工件表层之会形成表层压应力状态,有效延缓疲劳裂纹的萌生与扩张,对于反复承受交变载荷的零部件有着很高的实用价值。成都万可瑞特金属科技有限公司在氮化处理加工过程中,格外重视工件前期的应力消除,机加工带来的残余应力如果没有释放,即便氮化工艺参数完全准确,工件续依旧有出现变形的隐患。在对接业务阶段,技术人员会主动和客户沟通零部件的受力形式,了解零件运行中是持续转动、往复运动,还是承受冲击挤压,结合这些实际工况确定渗层深度目标,不会一概套用固定工艺参数。像传动齿轮、活塞杆、凸轮这类零部件,经过氮化处理之,抗疲劳寿命可以得到明显改善,同时表面耐磨性提升,减少运转过程咬合拉伤的故障。车间内部多台氮化设备可以错峰排产,平衡批量订单与急单的交付节奏。工件氮化完成之,利用维氏硬度计、金相显微镜完成检测,核对每批次工件的性能指标,杜绝不合格工件流出。依托氮化处理加工服务,助力本地制造企业优化零部件品质,减少设备故障停机频次,提升产品整体市场竞争力。氮化处理依托 10 人技术团队,经验丰富专业。成都440c氮化处理工艺
高精度传动类机械构件的表层强化加工,普遍会选用氮化热处理工艺处理。成都440c氮化处理工艺
氮化处理并不是所有工件拿到就可以直接进炉加工,工件前期的加工状态,会直接左右氮化处理之的成品质量,前处理工序是整套氮化工艺里不可忽视的一环抖音百科。成都万可瑞特金属科技有限公司在氮化处理作业前,会对工件开展预处理,工件表面油污、切削液残留、氧化皮、锈迹,一旦工件表面存有污渍,会阻碍氮原子吸附渗透,造成局部渗层薄、硬度不足,出现工件性能不均匀的问题。对于经过机加工的零部件,部分工件内部留存较残余应力,会安排去应力回火工序释放应力,规避氮化加工出现变形超差。同时会核对工件预留加工余量,氮化会产生极其微小的尺寸变化,需要提前预留合理余量,避免氮化之尺寸超出装配公差。技术团队会和客户充分交底,告知氮化处理前工件需要注意的加工要点,协同客户把控工件前期加工质量。进入氮化加工阶段管控炉内温度、气氛,加工结束开展硬度、渗层检测,整套流程闭环管控,不管是模具配件,还是机械传动零件,都可以通过氮化处理获得表面性能强化。成都440c氮化处理工艺
成都万可瑞特金属科技有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。