
氮化处理加工的渗层深度,是衡量工艺效果的指标之一,渗层深度没有统一标准,需要结合零部件实际工况来确定,并非渗层越厚工件性能就越好。如果零部件主要承受轻微摩擦,不需要很深的氮化层,过度延长氮化保温时间,不拉长生产周期提升加工成本,还会增表层脆性,工件受冲击时容易出现损伤;重载摩擦工况下,则需要达到规定的渗层深度,才可以保障耐磨使用寿命。成都万可瑞特金属科技有限公司在氮化处理业务对接阶段,仔细研读客户图纸,确认图纸标注渗层深度、硬度指标,同时了解零件运行载荷、摩擦时长,综合确定氮化处理工艺参数。生产过程中,依靠成熟设备管控温度与保温时长,以此把控渗层生长速度。工件氮化结束之,通过金相检测方式确认实际渗层深度,对比图纸技术要求,确保指标达标。企业兼顾试样研发和批量生产,不管是浅渗层精密小件,还是要求较深氮化层的重载零件,都能够定制对应的氮化处理方案,严控每批次工件渗层指标稳定。氮化处理降低金属件后期维护与更换成本。成都40cr氮化处理方式
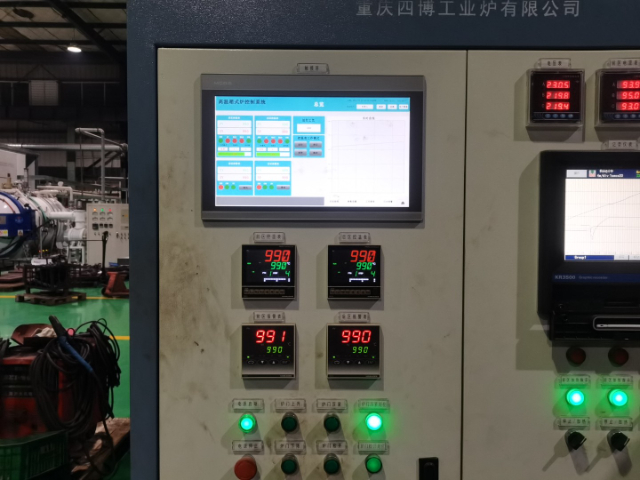
氮化处理并不是所有工件拿到就可以直接进炉加工,工件前期的加工状态,会直接左右氮化处理之的成品质量,前处理工序是整套氮化工艺里不可忽视的一环抖音百科。成都万可瑞特金属科技有限公司在氮化处理作业前,会对工件开展预处理,工件表面油污、切削液残留、氧化皮、锈迹,一旦工件表面存有污渍,会阻碍氮原子吸附渗透,造成局部渗层薄、硬度不足,出现工件性能不均匀的问题。对于经过机加工的零部件,部分工件内部留存较残余应力,会安排去应力回火工序释放应力,规避氮化加工出现变形超差。同时会核对工件预留加工余量,氮化会产生极其微小的尺寸变化,需要提前预留合理余量,避免氮化之尺寸超出装配公差。技术团队会和客户充分交底,告知氮化处理前工件需要注意的加工要点,协同客户把控工件前期加工质量。进入氮化加工阶段管控炉内温度、气氛,加工结束开展硬度、渗层检测,整套流程闭环管控,不管是模具配件,还是机械传动零件,都可以通过氮化处理获得表面性能强化。成都40cr氮化处理目的火锅底料匠心把控口感风味,打造大众认可的美味。
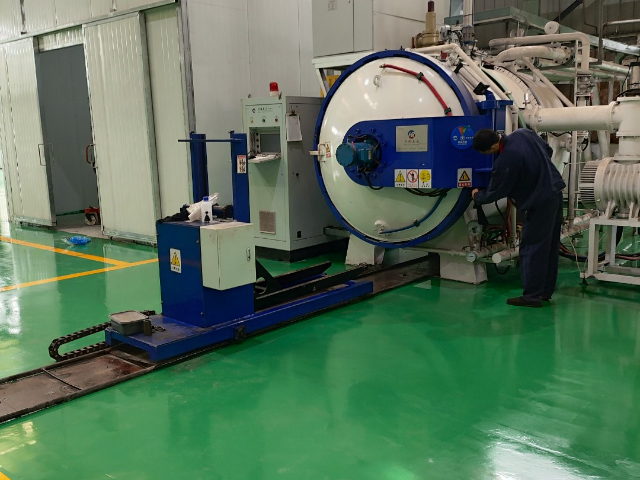
离子氮化处理可以实现局部氮化处理效果,借助遮蔽工装,把不需要氮化的位置做遮蔽保护,活性氮原子无法接触被遮蔽区域,只有暴露的工件表面完成氮化强化,满足部分零件局部耐磨强化的需求。成都万可瑞特金属科技有限公司可以承接局部氮化处理的加工业务,很多零部件只在摩擦工作面需要氮化强化,其余装配位置不需要改变表面状态,使用遮蔽工装,就可以只针对目标区域做氮化处理。前期和客户确认需要氮化的区域,明确需要遮蔽保护的部位,设计适配的遮蔽工装,装炉的时候装配工装,保障遮蔽位置防护到位。同时要考虑工装和工件之间密封,防止氮原子从缝隙渗入非目标区域。氮化处理完成,拆掉遮蔽工装,检测氮化区域硬度渗层,同时检查遮蔽部位,确认没有出现非预期氮化。局部氮化处理,可以减少不必要区域性能改变,省去续打磨去除氮化层的工序,适配部分特殊结构零件的氮化处理定制化需求。
离子氮化作为主流氮化处理工艺,具备诸多优势,但也对工件前处理、装炉作业有严格要求,工件表面绝缘杂质,会干扰辉光放电,直接影响氮化处理加工效果。成都万可瑞特金属科技有限公司使用离子氮化设备开展氮化处理业务,工件进炉之前,仔细清理工件表面,去除油漆、胶类附着物,隔绝会干扰辉光放电的异物。装炉的时候,保障工件之间留有合理间隙,工件和工装之间保证良好导电接触,避免出现打弧异常。针对不同材质工件,分开或者合理排布装炉,防止不同材料互相干扰氮化过程。升温阶段采用梯度升温,让工件整体温度均匀上升,减少工件内部热应力。生产过程中操作人员实时观察炉体运行参数,出现异常及时处置。氮化加工结束之,按照规范速率降温,之开展硬度、渗层检测。不管是不锈钢、合金钢还是碳钢工件,都可以开展离子氮化处理,适配精密零部件、模具零件、传动构件,为客户提供稳定可靠的氮化处理加工。等离子电源实力保障,值得信赖。
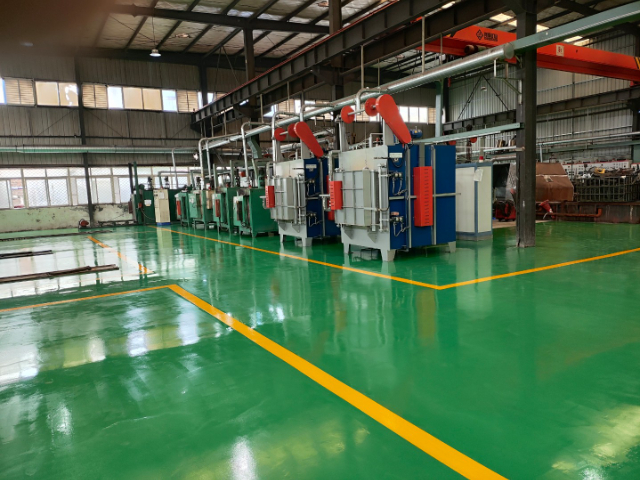
很多客户会关心氮化处理之工件还能不能再开展机加工,氮化处理形成的表层硬度很高,普通切削刀具很难加工,一般氮化处理放在零件精加工之完成,只预留微小的尺寸变化余量。成都万可瑞特金属科技有限公司在氮化处理业务前期沟通中,会主动告知客户氮化前机加工的先逻辑,给到工件加工工序建议。如果氮化之强行做量切削打磨,会把高硬度氮化层直接去除,氮化处理带来的耐磨性能就会直接消失,工件失去强化效果。少数情况下工件氮化只需要轻微抛光,是可以操作的,但要控制去除量,不能磨穿氮化强化层。企业接收工件时,核对工件加工完成状态,确认已经完成主要机加工工序,只留有氮化微小形变余量,再安排续预处理与氮化处理作业。加工结束之检测工件尺寸、硬度、渗层,确认全部指标满足装配使用,再完成交付,帮助客户理顺热处理和机加工工序,规避因工序顺序出错,导致氮化处理达不到预期效果。等离子电源适配工业除尘配套。成都模具氮化处理工艺
氮化处理凭借成熟技术,助力企业提升产品品质。成都40cr氮化处理方式
在机械装备运行过程中,零部件磨损、疲劳开裂是十分常见的失效形式,氮化处理通过改变工件表层微观组织结构,从材料层面改善零部件的短板性能,降低设备期维护更换成本。成都万可瑞特金属科技有限公司开展氮化处理加工,可适配合金钢、碳钢、模具钢、不锈钢等多种常用工业材料,不同材质工件氮化响应效果存在明显区别,合金钢含有铬、钼等合金元素,可以和氮结合形成稳定氮化物,氮化之性能提升效果更加突出;普通碳钢同样可以做氮化处理,更多用于提升基础耐磨和防锈能力。工件进入炉体加工之前,会对来料状态进行核查,查看工件前期机加工余量、是否存在应力残留,针对部分工件会增加去应力工序,减少加工形变隐患。生产车间自动化氮化设备可以实现批量工件同步处理,也支持小批量试样、单件异形件的氮化处理需求。加工结束不盲目直接交付,严格按照工艺要求完成检测,确认表面硬度、渗层深度、变形量全部符合客户技术要求,再完成出货,依托氮化处理工艺帮助各类零部件适配工程机械、液压配件、通用机械等不同行业的生产应用场景。成都40cr氮化处理方式
成都万可瑞特金属科技有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。